简体中文
Novinky
Domov / Novinky / Priemyselné správy / Progresívny dizajn lisovnice: Proces, usporiadanie pásu, tolerancie a náklady na nástroje

Inžinier pošle výtlačok dielu pre konzolu z nehrdzavejúcej ocele, ktorá bude umiestnená v blízkosti turbodúchadla na novej platforme vozidla. Projektovaný objem je 400 000 kusov ročne a jeden montážny otvor musí mať toleranciu /-0,05 mm. V priebehu niekoľkých dní dodávateľ nástrojov odpovedá rozložením pásu, ktorý ukazuje, ako bude zvitok prepichovaný, orezaný, formovaný a odrezaný do hotového držiaka rýchlosťou približne 250 zdvihov za minútu. Táto reakcia je tam, kde si progresívny dizajn kociek buď zarobí, alebo začne vytvárať problémy.
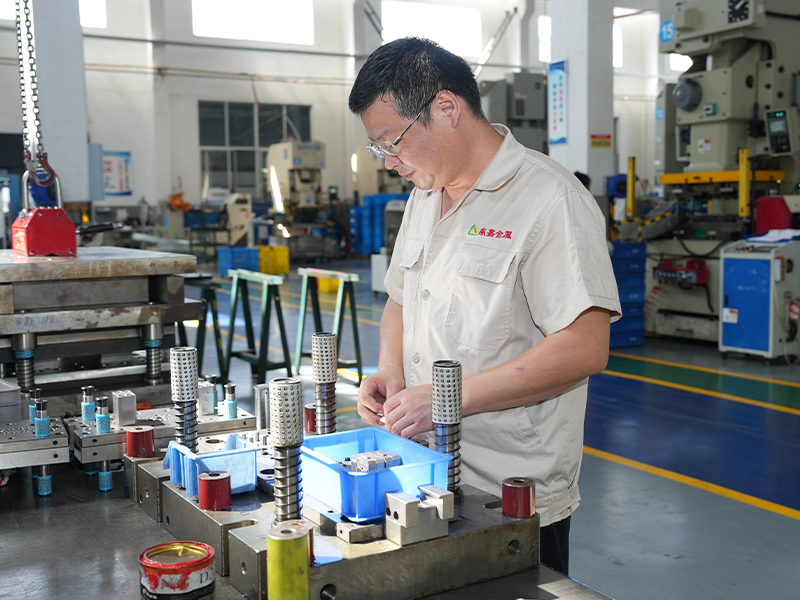
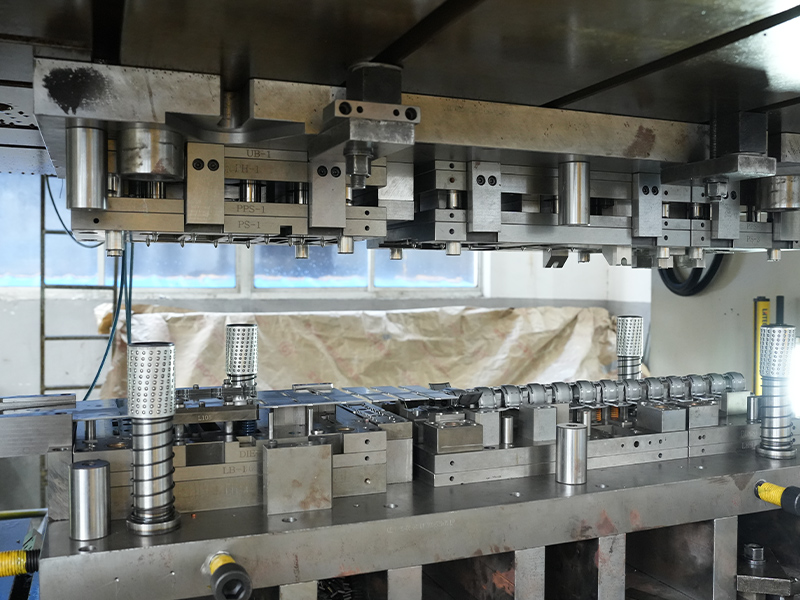
Progresívny dizajn lisovnice je usporiadanie viacerých lisovacích operácií na jednej sade lisovníc tak, aby každý zdvih lisu dodal kompletnú časť. Zaslúži si zvýšenú pozornosť, pretože rozloženie matrice určuje kvalitu každej vyrobenej časti počas životnosti nástroja, náklady na samotný nástroj a čas medzi objednávkou a výrobou.
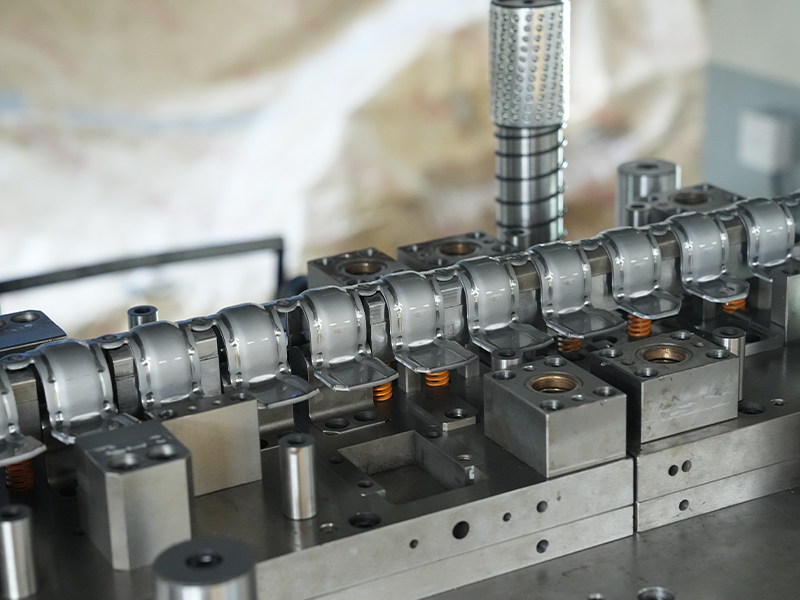
Progresívna matrica pracuje na súvislom páse kovu. Pás sa posúva o pevnú vzdialenosť, nazývanú rozstup alebo dĺžka podávania, pri každom zdvihu lisu. Na každej stanici sa vykoná jedna operácia: prerazí sa vodiaci otvor, oreže sa obrys, ohne sa príruba, nakreslí sa pohár alebo sa vyrazí znak. Na konečnej stanici sa hotový diel oddelí od nosného pásu, ktorý ho preniesol cez matricu.
Hlavnými prvkami progresívneho dizajnu matrice sú:
Poradie a dizajn nosiča nie sú detaily. Sú chrbtovou kosťou celého procesu, pretože každá následná stanica závisí od toho, či sa materiál dostane na správnu pozíciu v správnom tvare.
Progresívny dizajn matrice sleduje opakovateľný pracovný postup. Preskočenie akéhokoľvek kroku sa zvyčajne neskôr ukáže ako problém v tlači.
Rozloženie pásu je najdôležitejším krokom. Zlé usporiadanie s nestabilným nosičom alebo slabou pilotážou sa nedá opraviť lepším opracovaním; zlyhá na lise, niekedy až po tisíckach vyrobených dielov. Z tohto dôvodu skúsení konštruktéri lisovníc strávia viac času rozmiestnením pásu ako pri akejkoľvek inej fáze.
Správanie materiálu je východiskovým bodom každého progresívneho dizajnu lisovnice. Tvrdšie triedy, ako je nehrdzavejúca oceľ 304, 316 a 410, počas tvárnenia vytvrdzujú, takže matrica musí ponechať dostatočnú vôľu a niekedy zahŕňať kroky na uvoľnenie napätia. Hliník a jeho zliatiny sa ľahko formujú, ale majú tendenciu odierať povrchy nástrojov, preto je nevyhnutné mazanie, leštená nástrojová oceľ a kontrolované vôle. Zliatiny medi ponúkajú vynikajúcu vodivosť a ťažnosť, ale vyžadujú ostré nástroje, aby sa otrepy nedostali do oblastí elektrického kontaktu. Pozinkovaná alebo pozinkovaná oceľ môže stratiť svoj povlak na strihaných hranách, takže dizajnér musí kontrolovať vôľu a geometriu hrany, aby chránil vrstvu.
| Materiál | Typické progresívne časti matrice | Úvahy o dizajne |
|---|---|---|
| Nehrdzavejúca oceľ (304, 316, 410) | Konzoly, tesnenia, tepelné štíty | Práca stvrdne; potrebuje veľkorysé previerky a niekedy ošetrenie po pečiatke |
| Hliník a zliatiny hliníka | Chladiče, nabíjacie zástrčky | Ľahký a tvarovateľný; odieranie, pruženie a povrchová úprava |
| Meď a mosadz | Konektory, kolíky, kryty ložísk | Vynikajúca tvarovateľnosť; ostré nástroje potrebné na kontrolu otrepov |
| Zinok a pozinkovaná oceľ | Kryty motora, tlmiče | Náterová nádoba sa odlupuje; úzka vôľa zachováva ochranu hrán |
An automobilová oceľová príruba je dobrým príkladom dielu, ktorý vyzerá jednoducho, ale vo veľkej miere závisí od postupu. Požiadavky na geometriu príruby, vzor otvorov a rovinnosť zvyčajne nútia konštruktéra kombinovať dierovacie, orezávacie a formovacie stanice a matrica musí mať rozmerovú stabilitu počas dlhých výrobných sérií.
 Dodávatelia oceľových prírub na mieru, spoločnosť Changzhou Dingjia Metal Technology Co., Ltd. je dodávateľmi automobilovej oceľovej príruby na zákazku a spoločnosť pre automobilovú oceľovú prírubu, naša... Zobraziť produkt →
Rozstup medzi stanicami definuje dĺžku posuvu a následne počet vyrobených dielov na jeden zdvih. Kratšie stúpanie zvyšuje výkon, ale môže ponechať príliš málo miesta pre nástroje na hlboké tvarovanie. Nosný pás musí zostať dostatočne pevný na to, aby sa súčiastka pohybovala cez každú stanicu, no zároveň musí byť dostatočne úzka, aby udržala vysoké využitie materiálu. Pilotovanie je bezpečné iba vtedy, keď pilotné otvory prežijú až do konečnej stanice, takže ich usporiadanie nesmie odrezať príliš skoro. Tieto kompromisy sú dôvodom, prečo sú dôležité kontroly rozloženia pásov pred začatím obrábania.
Moderný progresívny dizajn lisovnice bežne udržuje pozície otvorov do /-0,05 mm a rovinnosť do 0,1 mm pre malé až stredné diely, ale dosiahnuteľné hodnoty závisia od hrúbky materiálu, šírky pásu, veľkosti dielu a počtu staníc. V aplikáciách vysokoteplotných motorov, a nerezové tesnenie turbodúchadla vyžaduje tesnú rovinnosť a hrany bez otrepov, pretože akákoľvek nedokonalosť môže ohroziť tesnenie. Konštruktér matrice, ktorý rozumie funkcii každej funkcie, vie, ktoré tolerancie sú kritické a ktoré sú sekundárne, a tieto znalosti priamo ovplyvňujú náklady na nástroje.
 Dodávatelia tesniaceho tesnenia turbo z nehrdzavejúcej ocele na zákazku, spoločnosť Changzhou Dingjia Metal Technology Co., Ltd. je čínsky dodávateľ tesniaceho tesnenia pre turbo z nehrdzavejúcej ocele a turbo morský z nehrdzavejúcej ocele ... Zobraziť produkt →
Postupová kocka je zriedka najlacnejším spôsobom, ako postaviť prototyp, a nie je to správna odpoveď pre každú časť. Samotný nástroj môže stáť niekoľko tisíc dolárov za jednoduchý dizajn s dvoma stanicami alebo viac ako šesť čísel za zložitú matricu s mnohými formovacími operáciami. Ekonomika zvyčajne uprednostňuje progresívnu matricu, keď je ročný objem dostatočne vysoký na to, aby nízke náklady na diel kompenzovali investície do nástrojov.
Podľa plánu trvá návrh a výroba typickej progresívnej matrice pre malé razenie štyri až desať týždňov. Komplexná geometria, tvrdé materiály a úzke tolerancie predlžujú toto okno, pretože skúšanie a odber vzoriek trvá dlhšie. Naplánujte si aspoň jedno kolo schvaľovania vzoriek a potvrďte, kto nesie náklady na zmeny spôsobené aktualizáciami dizajnu na strane zákazníka.
Medzi hlavné faktory nákladov v progresívnom dizajne lisovnice patria:
Dokonca aj skúsené tímy vidia, že sa rovnaké problémy opakujú v progresívnom dizajne matrice. Včasné rozpoznanie týchto problémov znižuje riziko pre kupujúceho.
Väčšina z týchto problémov má jednu hlavnú príčinu: matrica je navrhnutá skôr, ako je materiál a proces úplne pochopený. Dodávateľ so skúsenosťami s výrobou naprieč celým radom materiálov môže tieto problémy upozorniť počas cenovej ponuky namiesto počas skúšania.
Správny partner prináša viac ako len lis a kocku. Hľadajte dodávateľa, ktorý navrhuje a vyrába svoje vlastné progresívne matrice, má lisovaciu kapacitu na prevádzkovanie vlastnej výroby a môže preukázať skúsenosti so železnými aj neželeznými kovmi. Systém riadenia kvality dodáva istotu, že nástroje, odber vzoriek a výrobné kroky sú zdokumentované. Najdôležitejšie je, že dodávateľ by mal byť ochotný diskutovať o rozložení prúžkov, stratégii tolerancie a výbere materiálu pred uzamknutím ponuky.
V Changzhou Dingjia Metal Technology, rovnaký inžiniersky tím, ktorý navrhuje progresívnu matricu, tiež podporuje montáž matrice a lisovaciu linku. Naša lisovacia kapacita dosahuje 500 ton a náš výrobný sortiment zahŕňa diely z nehrdzavejúcej ocele, železa, automobilovej ocele, hliníka, medi a zinku. Táto štruktúra znamená, že materiálové znalosti a spätná väzba z výroby sú priamo súčasťou každého preskúmania dizajnu. Pri nových projektoch nabíjania energie sme tiež aplikovali progresívne matricové prístupy na komponenty, ako sú napr lisovaná hliníková tepelná doska ventilátora , kde záleží na tepelnom výkone, rovinnosti a kvalite povrchu.
 Vlastná lisovaná hliníková tepelná doska ventilátora Noví dodávatelia nabíjacej zátky energie, Changzhou Dingjia Metal Technology Co., Ltd. je Čína vlastná lisovaná hliníková tepelná doska ventilátora, dodávatelia nových nabíjacích zásuviek energie a ... Zobraziť produkt →
Ak sa chcete pripraviť na ďalšiu časť, prečítajte si naše praktický návod na presné lisovanie dielov vidieť, ako sa vzájomne ovplyvňujú materiál, nástroje a výrobné faktory. Ak už máte výtlačok alebo 3D model, môžete kontaktujte tím prediskutujte rozloženie pásu a plán nástrojov predtým, ako sa zaviažete k plnej investícii.
Progresívny dizajn matrice odmeňuje inžinierov a kupujúcich, ktorí sa pozerajú nad rámec ponuky. Usporiadanie pásu, poradie staníc, výber nástrojovej ocele a materiálové znalosti lisovnice, to všetko rozhoduje o tom, či váš diel dorazí včas, zachová si toleranciu a zostane cenovo dostupný. Požiadajte o zobrazenie rozloženia, spochybňujte predpoklady a vyberte si partnera, ktorého technici sa s vami porozprávajú pred rezaním ocele.
Praktický sprievodca dielmi na lisovanie železa: výber materiálov, procesov a dodávateľov
2026-08-14Vaša e -mailová adresa nebude zverejnená. Požadované polia sú označené *
Elektronický doplnok z nehrdzavejúcej ocele je komponent s presným inžinierom vyrobeným pomocou pokročilých techník pečiatky. Táto časť vyrobená z vysokej nerezovej ocele ponúka výnimočnú trvanlivo...
Pozri podrobnosti
Náš vysoko teplotný rezistentný z nehrdzavejúcej ocele je skonštruovaný pre výkon v automobilových aplikáciách, ktoré vyžadujú trvanlivosť za tepelných a tlakových podmienok. Toto tesnenie z nehrdz...
Pozri podrobnosti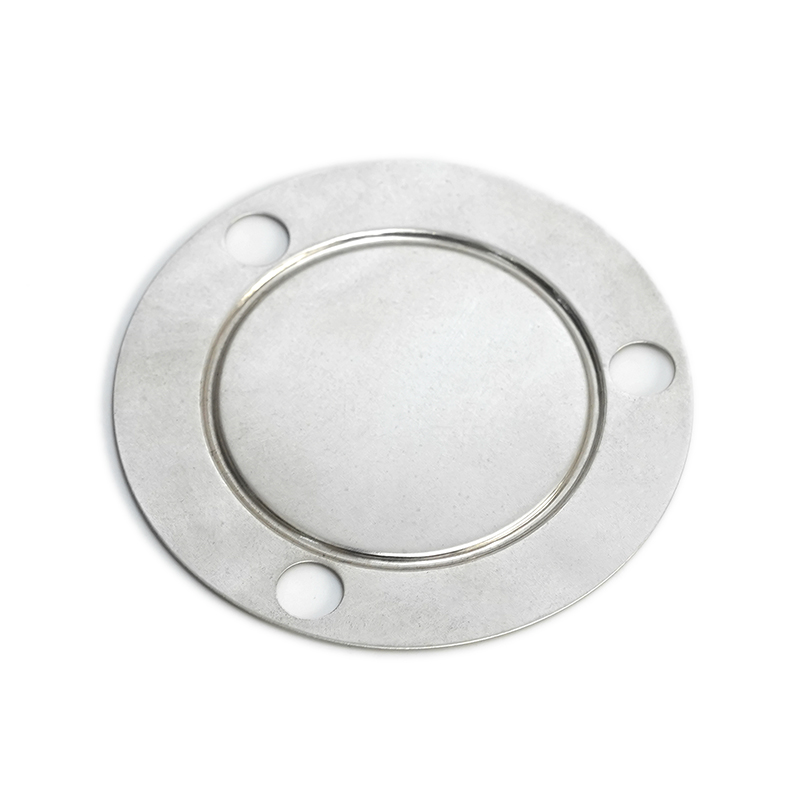
Náš opotrebovaný a vysokotlakový z nehrdzavejúcej ocele Shim je navrhnutý tak, aby odolal podmienkam a poskytoval mimoriadny výkon v rôznych priemyselných aplikáciách. Tento Shim vyrobený z nehrdza...
Pozri podrobnosti
Krytie solenoidového ventilu železa je komponentom s presným inžinierstvom navrhnutým na obklopenie a ochranu systémov solenoidového ventilu. Vyrábané pomocou procesov pokročilých kovov, ako je hlb...
Pozri podrobnosti
Naša držiak na montáž železa je robustné, univerzálne a vysoko odolné podporné riešenie určené pre širokú škálu priemyselných a komerčných aplikácií. Táto montážna konzola, ktorá bola postavená zo ...
Pozri podrobnosti
Naša doska na trenie železa je vysoko kvalitná, odolná komponent určený na použitie v rôznych mechanických systémoch, ktoré si vyžadujú efektívny prenos energie a tepelný odpor. Vyrábaný s použitím...
Pozri podrobnosti
Držiak na zapojenie železa je robustný komponent s presnosťou navrhnutými na zabezpečenie bezpečného a efektívneho zapojenia prevodov v rôznych mechanických systémoch. Táto konzolta, ktorá bola pos...
Pozri podrobnosti
Náš automobilový oceľový držiak odolný voči korózii je navrhnutý na trvanlivosť a výkon v náročných automobilových aplikáciách. Táto konzolu, ktorá je vyrobená z vysoko kvalitnej oceľovej korózie, ...
Pozri podrobnosti
Konzervované medené kolíky sú elektrické konektory s presnosťou navrhnuté tak, aby poskytovali spoľahlivý a efektívny výkon v širokej škále aplikácií. Tieto kolíky vyrobené z vysoko kvalitného mede...
Pozri podrobnosti
Solenoidný pcíp na meď na striebro s kolíkom vodného čerpadla je vysoko výkonná, presná inžinierovaná komponent navrhnutá pre funkčnosť solenoidových ventilov vodného čerpadla. Tento kolík, ktorý s...
Pozri podrobnosti
Nová pilová zástrčka na nabíjanie nabíjania s pečiatkou medi je vysokovýkonný konektor špeciálne navrhnutý pre nové energetické elektrické nabíjacie stanice. Vyrobené z vysoko kvalitného materiálu ...
Pozri podrobnosti
Náš galvanizovaný kryt motora listu ponúka robustnú ochranu a dlhovekosť pre širokú škálu elektrických motorov používaných v rôznych odvetviach. Tento motorový kryt, ktorý je vyrobený z vysoko kval...
Pozri podrobnostikontaktné údaje
Address: Č.
TEL: 86-15050692548
Ak máte záujem o naše produkty, obráťte sa na nás
 Výrobcovia železničných a neželezných kovových pečiatok