Pre inžiniera špecifikujúceho prepojenia, manažéra obstarávania zásobujúceho ložiskové klietky alebo produktového dizajnéra, ktorý optimalizuje odvod tepla, medené lisované diely často predstavujú konvergenciu výkonu a vyrobiteľnosti, s ktorou sa môže vyrovnať len málo iných typov komponentov. Problém nespočíva v tom, či je možné lisovať meď, ale v tom, ako vybrať správnu zliatinu, definovať tolerancie, ktoré vyvažujú náklady a funkčnosť, a položiť dodávateľom správne otázky pred vyrezaním prvého nástroja.
Čo sú medené lisovacie diely?
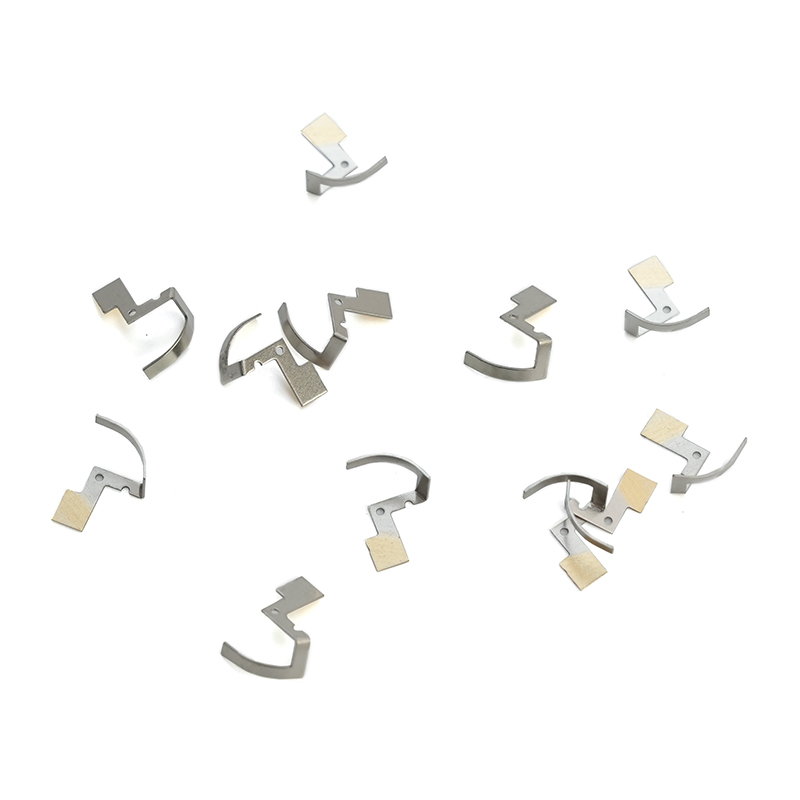
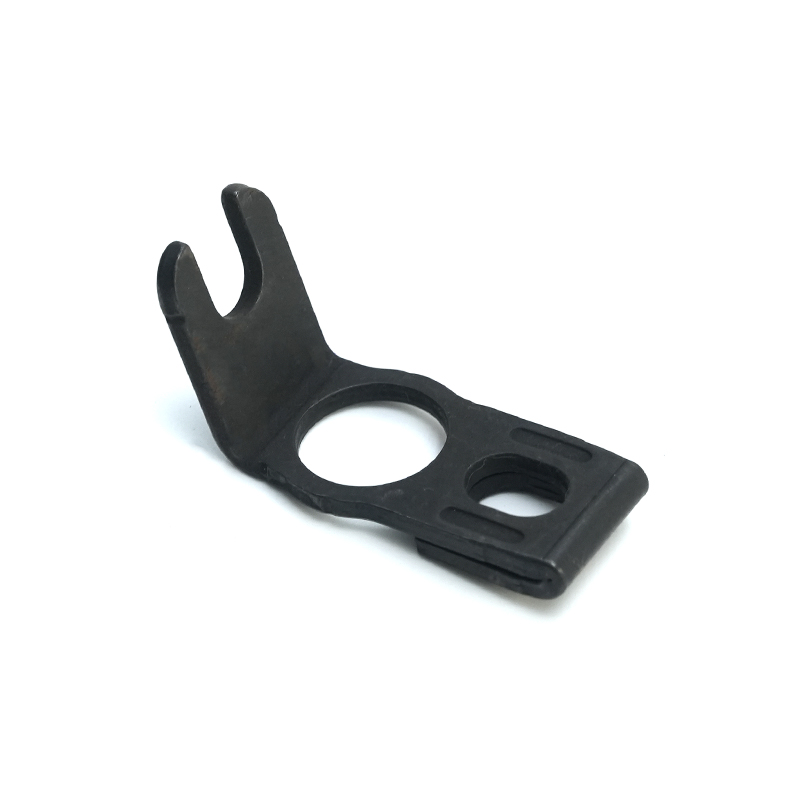
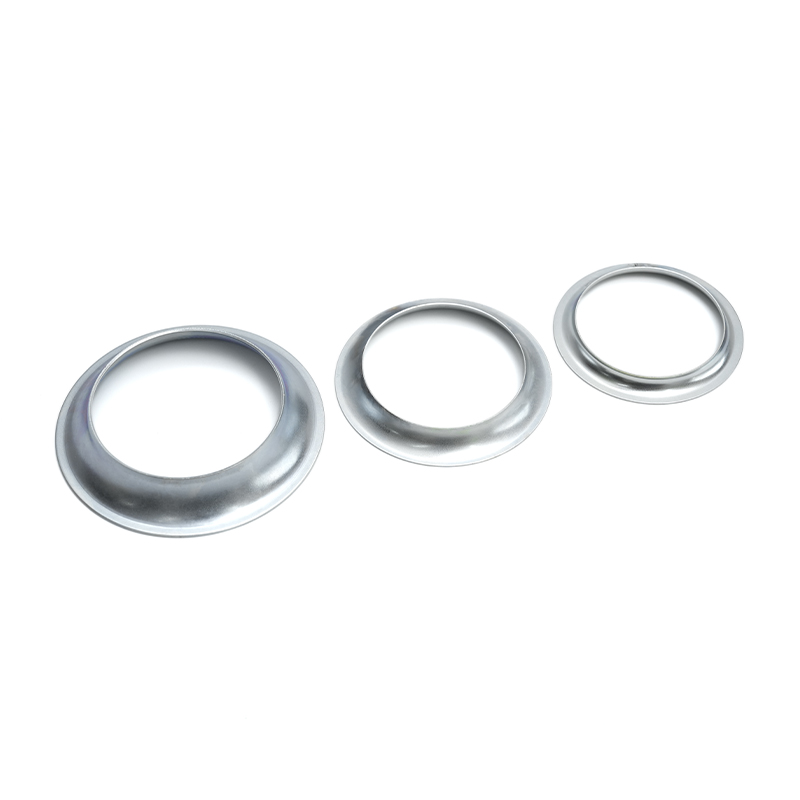
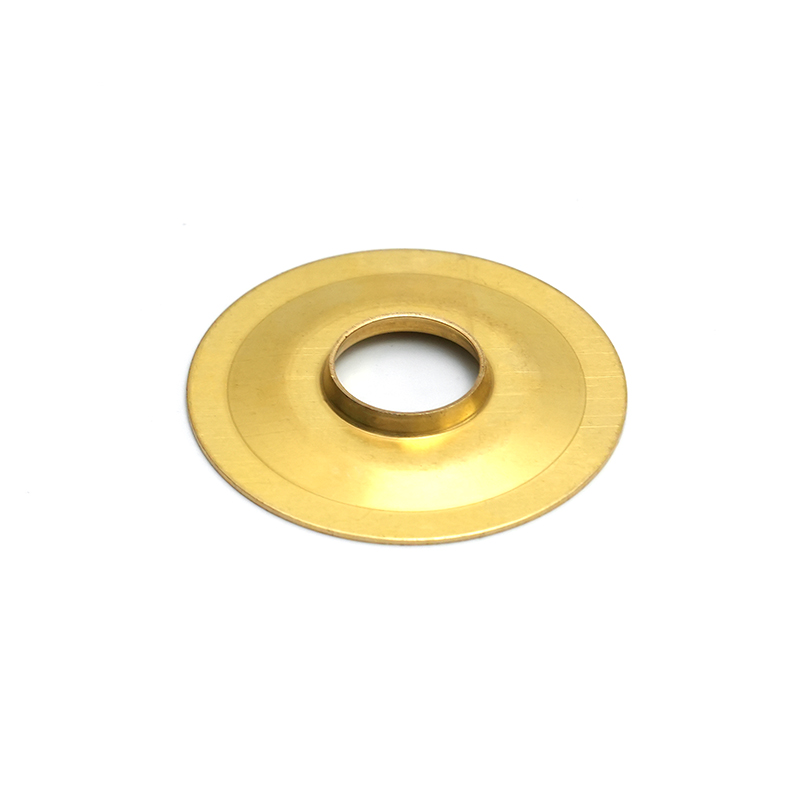
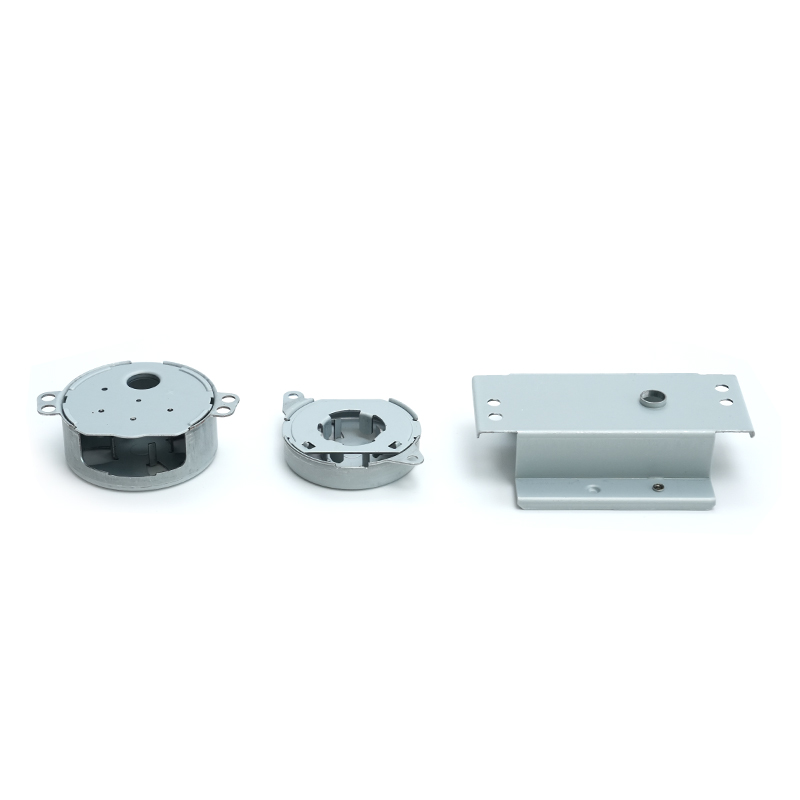
Medené lisovacie diely sú presné kovové súčiastky vyrábané podávaním pásu medi alebo zliatiny medi cez progresívnu alebo zloženú raznicu pri vysokej tonáži. Pás sa vyrezáva, prepichuje, ohýba, ťahá a razí v slede staníc, často rýchlosťou presahujúcou 200 úderov za minútu. Výsledkom je súčiastka v tvare siete, ktorá spĺňa prísne rozmerové požiadavky s minimálnym sekundárnym spracovaním – kritickým vo veľkoobjemových elektrických, automobilových a priemyselných aplikáciách.
Prehľad procesu
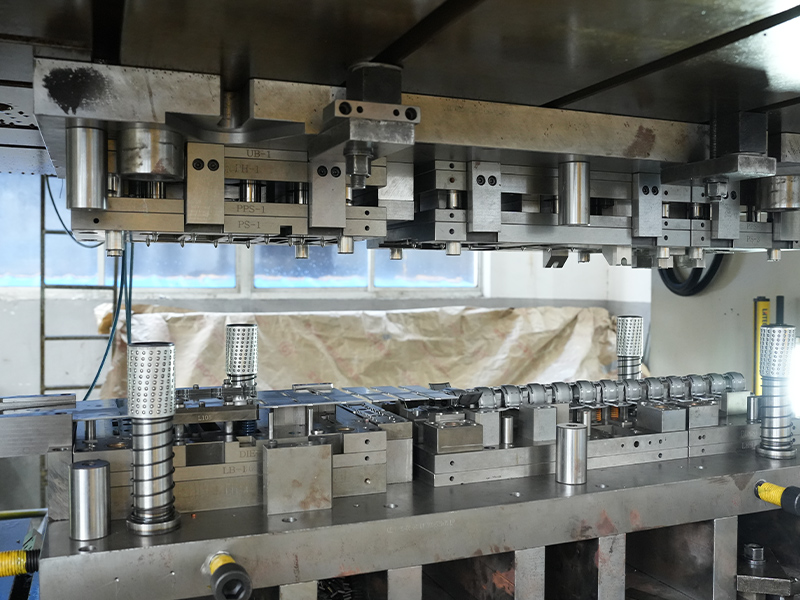
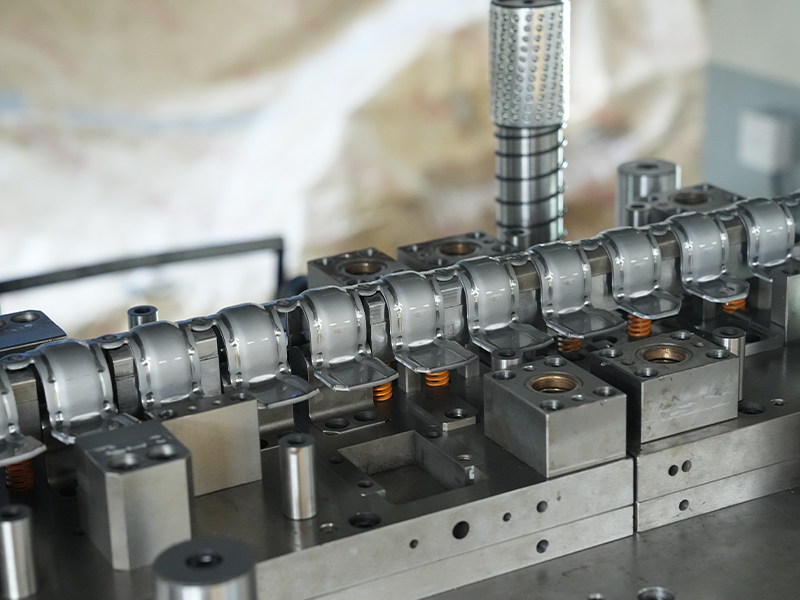
Výrobná sekvencia začína medeným pásikom, typicky s hrúbkou medzi 0,05 mm a 3,0 mm, privádzaným zo zvitku do lisu. Progresívna matrica vykonáva viacero operácií v jednom zdvihu. Nepretržitý charakter procesu umožňuje konzistentnú opakovateľnosť jednotlivých častí a podporuje ročné objemy od 100 000 do desiatok miliónov kusov. Kľúčové kroky zahŕňajú pilotovanie na presné zarovnanie, zatemnenie vonkajšieho profilu, tvarovanie prvkov, ako sú polomery alebo reliéfy, a oddelenie hotového dielu od nosiča. Pokročilé nástroje integrujú systémy snímania a videnia v matrici, aby zachytili odchýlky v reálnom čase.
Prečo si vybrať meď?
Elektrická vodivosť medi (až 100 % IACS pre čisté druhy) z nej robí materiál voľby pre komponenty pod prúdom. Jeho tepelná vodivosť, približne 20-krát vyššia ako v prípade nehrdzavejúcej ocele, odvádza teplo z citlivých spojov v napájacích moduloch a zostavách LED. Okrem toho meď ponúka prirodzenú odolnosť proti korózii bez potreby ochranného pokovovania v mnohých vnútorných prostrediach a jej vysoká ťažnosť umožňuje tvarovanie do zložitých tvarov, ktoré by popraskali menej kujné materiály. V porovnaní s hliníkom, medené lisované diely eliminujú riziko galvanickej korózie pri spojení s medenými vodičmi a redukujú spôsoby zlyhania ukončenia počas životného cyklu produktu.
Výber správnej zliatiny medi
Výber zliatiny je jedným z najdôslednejších rozhodnutí v procese špecifikácie. Elektrické, mechanické, tepelné a ekonomické faktory sa musia zvážiť v porovnaní s predpokladaným prevádzkovým prostredím. Tri najčastejšie lisované medené rodiny – čistá meď, mosadz a fosforový bronz – každá predstavuje odlišný profil.
Čistá meď, mosadz, fosforový bronz
| Zliatina | Vodivosť (%IACS) | Typický UTS (MPa) | Ťažnosť | Primárna výhoda |
|---|---|---|---|---|
| C11000 (ETP meď) | 100 | 220–310 | Výborne | Najvyššia elektrická/tepelná vodivosť |
| C26000 (Mosadzná kazeta) | 28 | 310–580 | Dobre | Obrobiteľnosť a rovnováha nákladov |
| C51000 (fosforový bronz) | 15 | 470–690 | Mierne | Odolnosť proti únave a pružinové vlastnosti |
Čistá meď (C11000) je bezkonkurenčná pre zbernice, kontakty na rozvod energie a chladiče, kde sa vyžaduje minimálny pokles napätia alebo maximálny prenos tepla. Jeho nízka medza klzu však obmedzuje jeho použitie v pružinových kontaktoch. Mosadz (C26000) ponúka priaznivú rovnováhu medzi pevnosťou, odolnosťou proti korózii a nižšími nákladmi na suroviny, vďaka čomu je ideálny pre konektory, koncovky a dekoratívne priemyselné armatúry. Fosforový bronz (C51000) poskytuje najlepšiu kombináciu vlastností pružín a únavovej životnosti, na ktorú sa každý rok spoliehajú miliardy elektrických kontaktných pružín a tienenia EMI. Schopnosť tejto zliatiny udržiavať kontaktnú silu počas tisícok párovacích cyklov ju robí nevyhnutnou v konektoroch a zásuvkách relé.
Faktory výberu materiálu
Okrem vodivosti a pevnosti by výberová matrica mala zahŕňať tvárnosť (obmedzenia pomeru R/t), odolnosť proti uvoľneniu napätia pri zvýšenej teplote a kompatibilitu s následnými procesmi pokovovania alebo zvárania. U chladiča CPU dominuje tepelná difúzivita a ľahké spájkovanie; pre ložiskovú klietku má prednosť únavová pevnosť pri cyklickom zaťažení a kompatibilita s olejmi. Počnúc dominantným režimom zlyhania v aplikácii – elektrické prehriatie, mechanické zlomenie alebo korózia – rýchlo zužuje pole zliatiny a zabraňuje nadmernej špecifikácii, ktorá zvyšuje náklady na materiál.
Úvahy o dizajne a výrobe
Dokonca aj výber optimálnej zliatiny nezabezpečí výnos a kvalitu, ak geometria dielu ignoruje základy deformácie plechu. Včasná spolupráca medzi konštruktérom a dodávateľom lisovania môže skrátiť čas prípravy nástrojov a vyhnúť sa nákladným poruchám v teréne.
Polomer ohybu a pružina
Minimálny vnútorný polomer ohybu jednej hrúbky materiálu je bezpečným východiskovým bodom pre väčšinu zliatin medi, ale užšie polomery sú možné v žíhaných materiáloch s priaznivo orientovaným smerom zrna. Odpruženie – elastické zotavenie, ktoré spôsobí otvorenie uhla ohybu po zasunutí razníka – musí byť kompenzované v geometrii nástroja. Zliatiny medi zvyčajne vykazujú menšie odpruženie ako nehrdzavejúca oceľ, no fosforový bronz môže vyžadovať uhly prehnutia 2° až 6° v závislosti od teploty. Predpoveď spätného pruženia pomocou simulácie konečných prvkov znižuje opakovanie skúšania a zaisťuje rozmerovú stabilitu v celej sérii cievok.
Tolerancie a presné ovládanie
Progresívne razenie môže bežne udržiavať rozmerové tolerancie ± 0,05 mm na kritických prvkoch, s prísnejšími limitmi dosiahnuteľnými prostredníctvom lisovacích alebo holiacich staníc. Veľkosť otvoru, vzdialenosť rozstupu a požiadavky na rovinnosť by sa mali prehodnotiť podľa priemyselných noriem, ako je ISO 2768. Napríklad v prípade tenkostenných medených klietok ložísk určuje dynamickú rovnováhu a hladinu hluku v aplikáciách presných motorov udržiavanie konzistentnej hrúbky steny a sústrednosti do 10 µm. Dodávateľ s vlastným dizajnom nástrojov a možnosťami CNC brúsenia má lepšiu pozíciu na to, aby udržal mikrotolerancie pri miliónoch zásahov.
Povrchová úprava a následná úprava
Mnohé medené výlisky sa používajú ako tvarované, pričom sa spoliehajú na prirodzenú odolnosť proti korózii. Ak sa vyžaduje dodatočná ochrana alebo spájkovateľnosť, nanesú sa povrchové úpravy galvanického cínu, striebra alebo niklu pomocou procesov selektívneho alebo celkového pokovovania. Pasivačné úpravy a nátery proti starnutiu sú bežné pre mosadzné komponenty určené do viditeľného alebo drsného prostredia. Dodávateľ razenia by mal overiť priľnavosť pokovovania testovaním tepelným šokom a merať hrúbku povlaku v mikrorezoch.
Typické aplikácie medených lisovacích dielov
Všestrannosť lisovaných medených komponentov sa odráža v ich prítomnosti v rôznych odvetviach, od prepojení čipov v nanometrovom meradle až po vysokovýkonné priemyselné rozvádzače. Nasledujúce príklady predstavujú aplikácie s vysokou hodnotou, kde vlastnosti medi priamo umožňujú výkon produktu.
Elektrické a elektronické komponenty
Viac ako 60 % spotreby medi v kolkovanej podobe končí v elektrických rozvodoch a elektronickom prepojení. Svorkovnice, poistkové spony, uzemňovacie pásy a tienenia EMI/RFI sa vyrábajú v miliardách ročne. Kontakty lisované z fosforového bronzu sú základom modulárnych konektorov a čítačiek čipových kariet, kde sa nedá vyjednávať o konzistentnej sile vkladania a dlhodobej spoľahlivosti.
Automobilové a priemyselné ložiská
Výlisky zo zliatiny medi zohrávajú rozhodujúcu, ale často nevídanú úlohu v rotačných zariadeniach. Tenkostenné medené klietky ložísk zadržiavajú valivé prvky vo vysokorýchlostných ložiskách elektromotorov a spájajú nízku hmotnosť s vynikajúcou kompatibilitou s mazivami. Mosadzné protiprachové uzávery a držiaky tesnení chránia pred znečistením a zároveň zachovávajú presné axiálne umiestnenie. Tieto komponenty musia odolať odstredivým silám, teplotným cyklom od -40 °C do 150 °C a miliónom rotačných cyklov bez deformácie.
Riešenia tepelného manažmentu
Od rebier chladiča CPU až po napájacie polovodičové základné dosky, lisované medené časti poskytujú tepelnú cestu potrebnú na udržanie teplôt spojov v bezpečných prevádzkových limitoch. Šikmé alebo lisované medené rebrové polia ponúkajú veľkú povrchovú plochu a nízky pokles tlaku na strane vzduchu, čo je kritické pri chladení servera. Schopnosť vyraziť zložité geometrie rebier a potom ich spájkovať alebo spájkovať na tepelné trubice demonštruje rozsah doplnkových procesov, ktoré môže kompetentný dodávateľ lisovania koordinovať.
Získavanie dielov na lisovanie medi: Kontrolný zoznam kupujúceho
Dobre pripravený balík RFQ urýchľuje presnosť cenových ponúk a odhaľuje technickú hĺbku dodávateľa pred investíciou do nástrojov. Nasledujúce časti uvádzajú, aké informácie je potrebné zhromaždiť a ako posúdiť výrobnú spôsobilosť.
Čo si pripraviť pred požiadaním o cenovú ponuku
- Detailný 2D výkres a 3D CAD model: Zahrňte všetky kritické rozmery, tolerancie a referenčné údaje.
- Špecifikácia materiálu: Kvalita zliatiny, temperovanie (napr. H02, H04) a akékoľvek preferované certifikácie dodávateľa.
- Ročný objem a kadencia doručenia: Kvantifikujte, či je diel stabilnou položkou alebo prudkým projektovým dopytom.
- Požiadavka na povrchovú úpravu: Uveďte, či je prípustná holá meď alebo či platia limity pre zvyšky pokovovania, pasivácie alebo čistenia.
- Prostredie aplikácie: Rozsah prevádzkových teplôt, vystavenie chemikáliám a spojovací materiál odhaľuje skryté riziká, ktoré ovplyvňujú výber materiálu a pokovovania.
Overovanie kvality a certifikácie
Kompetentný dodávateľ medených výliskov preukáže štatistickú kontrolu procesu prostredníctvom indexov spôsobilosti procesu (Cpk ≥ 1,33 pre kritické charakteristiky) a bude udržiavať systém riadenia kvality certifikovaný podľa ISO 9001. Pre bezpečnostné komponenty automobilovej triedy pridáva certifikácia IATF 16949 ďalšiu úroveň prevencie defektov a sledovateľnosti. Prichádzajúce certifikáty materiálu by mali preukazovať zhodu s ASTM B152 alebo ekvivalentom a štandardným očakávaním je vysledovateľnosť šarže späť do závodu. Správy o kontrole prvého článku obsahujúce úplné rozmerové rozloženie, merania vodivosti a mikrografický prierez lisovaných hrán poskytujú objektívny dôkaz zrelosti procesu.
Hodnotenie schopností dodávateľa
Okrem ceny za kus posúďte šírku vlastného dizajnu a výroby nástrojov, rozsah tonáže lisu (zvyčajne 25 až 400 ton pre lisovanie medi) a sekundárne operácie, ako je závitovanie, nitovanie alebo automatizovaná optická kontrola. Dodávateľ, ktorý navrhuje svoje vlastné progresívne matrice a udržiava databázu histórie nástrojov, môže rýchlejšie reagovať na zmeny dizajnu a proaktívne plánovať údržbu nástrojov. Hľadajte zdokumentované skúsenosti s výrobou tenkostenných medených klietok ložísk, zložitých rebier chladiča alebo súvislých kontaktných pásikov z fosforového bronzu – tieto aplikácie si vyžadujú hlboké znalosti o materiáloch a riadenie procesov, ktoré bežné lisovne nemajú.
Presné lisovanie medi je priesečníkom vedy o materiáloch, nástrojového inžinierstva a ekonomiky objemovej výroby. Ukotvením špecifikácie k dominantnej funkčnej požiadavke a včasným položením podrobných procesných otázok dodávateľom môžu tímy inžinierov a obstarávateľov zabezpečiť komponenty, ktoré spĺňajú výkonnostné ciele bez skrytých nákladov. Najlepšie výsledky lisovania medi pochádzajú z partnerstiev v oblasti dizajnu a výroby, kde sa odborné znalosti dodávateľa o materiáloch a nástrojoch zapájajú už od fázy koncepcie.